

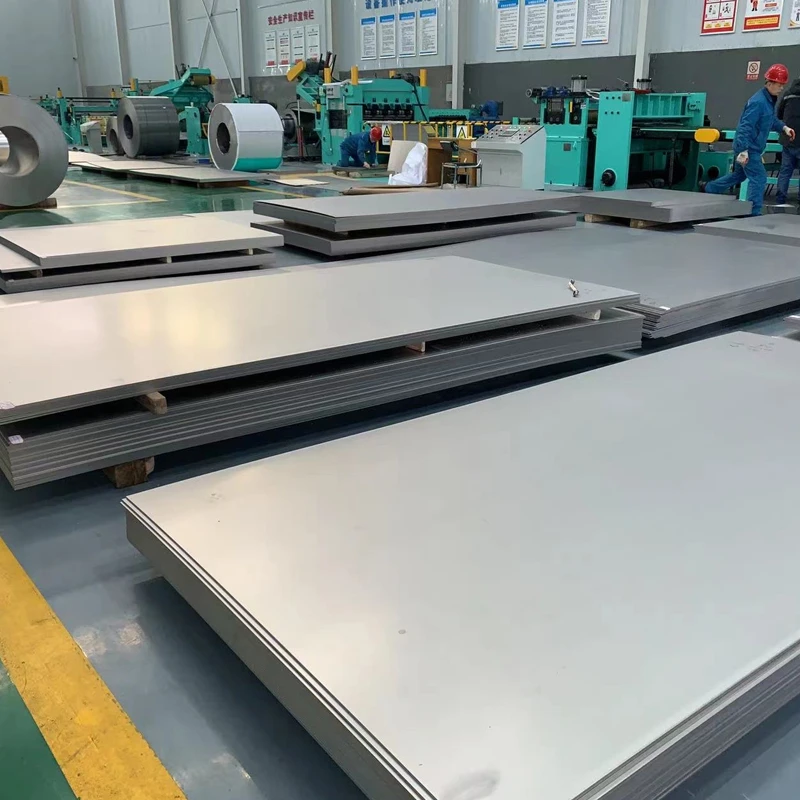
Produktmerkmale

Hervorragende Beständigkeit gegen Chlorid-Spannungskorrosionsrisse (Hauptvorteil)
Einer der Hauptvorteile von S32205 ist seine hervorragende Beständigkeit gegen Chlorid-Spannungsrisskorrosion (SCC), die durch seine Duplex-Mikrostruktur verursacht wird. Austenitische Edelstähle wie 304L und 316L sind in chloridhaltigen Umgebungen unter dem kombinierten Einfluss von Temperatur, Spannung und Chloridionen sehr anfällig für SCC-Versagen. Im Gegensatz dazu verleiht die Duplexstruktur von S32205 ihm eine inhärente Immunität gegen Chlorid-induziertes SCC. Herkömmliche austenitische rostfreie Stähle neigen in chloridhaltigen wässrigen Lösungen über 60 Grad zu intergranularer SCC, wohingegen S32205 eine deutlich bessere SCC-Beständigkeit gegenüber austenitischen rostfreien Stählen aufweist, selbst in Chloridwasser mit hoher Temperatur von 80 Grad und mehr. Diese Eigenschaft macht es zu einer idealen Materialauswahl für Anwendungen, bei denen Chloridionen und Spannung gleichzeitig auftreten, wie z. B. Offshore-Plattformen, Öl- und Gasverarbeitungsanlagen und Chemieanlagen. Die Legierung entspricht außerdem der Norm NACE MR0175/ISO 15156 und eignet sich daher für saure Öl- und Gasumgebungen, die Schwefelwasserstoff enthalten.

Hohe Festigkeit gepaart mit guter Duktilität
Die Streckgrenze von S32205 (größer oder gleich 450 MPa) ist etwa doppelt so hoch wie die von 316L, mit einer Zugfestigkeit von größer oder gleich 620 MPa und einer Dehnung von größer oder gleich 25 %. Sein Festigkeitsniveau ist mit dem einiger niedrig-legierter Stähle vergleichbar oder übertrifft es sogar, während seine Duktilität der von ferritischen Edelstählen weit überlegen ist. Bei gleicher Konstruktionsfestigkeit kann S32205 eine geringere Wandstärke und ein geringeres strukturelles Gewicht erreichen, wodurch Materialkosten und Herstellungskosten gesenkt werden.

Hervorragende Beständigkeit gegen Lochfraß und Spaltkorrosion
Der hohe Chromgehalt (22–23 %), der hohe Molybdängehalt (3,0–3,5 %) und der hohe Stickstoffgehalt (0,14–0,20 %) von S32205 verleihen ihm eine außergewöhnliche Beständigkeit gegen Lochfraß und Spaltkorrosion. Sein PREN-Wert liegt bei etwa 34-36 und ist damit deutlich höher als der von 316L (≈25), was ein optimiertes Upgrade von S31803 darstellt. In rauen Umgebungen wie Meerwasser, Chloridlösungen und sauren Chloridmedien kann S32205 einen stabilen Passivfilm bilden, der der Entstehung und Ausbreitung von Lochfraß entgegenwirkt. Seine kritische Lochfraßtemperatur (CPT) liegt typischerweise zwischen 25 und 35 Grad, viel höher als die von 316L, und ermöglicht einen zuverlässigen Betrieb ohne Lochfraß in gemäßigten Meerwasser- und industriellen Kühlwassersystemen.

Gute Schweißleistung
S32205 weist hervorragende Schweißeigenschaften auf. Im Vergleich zu Duplex-Edelstählen der ersten-Generation weisen Duplex-Stähle der zweiten{3}}Generation eine deutlich geringere Empfindlichkeit gegenüber thermischen Schweißzyklen auf. Zum Fügen können verschiedene Schweißverfahren wie WIG, MIG, SMAW und SAW eingesetzt werden. Während des Schweißens ist es notwendig, den Wärmeeintrag (empfohlen 0,5-2,5 kJ/mm) und die Zwischenlagentemperatur (typischerweise kleiner oder gleich 150 Grad) zu kontrollieren, um die Ausfällung schädlicher intermetallischer Phasen (wie der Sigma-Phase) zu verhindern. Ein Lösungsglühen nach dem Schweißen ist im Allgemeinen nicht erforderlich, es wird jedoch Beizen oder Passivieren empfohlen, um die Korrosionsbeständigkeit wiederherzustellen. Passende Zusatzwerkstoffe wie ER2209 werden empfohlen, um sicherzustellen, dass die Schweißnaht eine Ferrit-Mikrostruktur von etwa 30–50 % bildet.
Gute Warm- und Kaltumformeigenschaften
S32205 weist hervorragende Warmumformeigenschaften auf und kann durch Warmschmieden, Warmwalzen, Warmfließpressen und andere Warmumformprozesse in einem Temperaturbereich von 950–1250 Grad geformt werden. Der optimale Warmarbeitstemperaturbereich liegt zwischen 1000 und 1150 Grad. Nach der Warmumformung ist eine Lösungsbehandlung (ca. 1020–1100 Grad) erforderlich, um die beste Duplex-Mikrostruktur und die besten mechanischen Eigenschaften zu erzielen. Die Kaltumformleistung dieser Legierung ist der von ferritischen Edelstählen überlegen und ermöglicht Kaltbiegen, Kaltwalzen, Stanzen und andere Umformvorgänge. Allerdings ist die Neigung zur Kaltverfestigung höher als bei austenitischen Edelstählen. Es wird empfohlen, ein Zwischenglühen durchzuführen, wenn die Kaltverformung 5-10 % übersteigt.
Technische Spezifikationen
Chemische Zusammensetzung (ASTM A240 / UNS S32205)
|
Element |
Standardanforderungen |
Notizen |
|
Cr |
22.0 - 23.0% |
Kernelemente, die einen dichten Passivierungsfilm bilden, um Korrosionsbeständigkeit zu gewährleisten; ferritbildende Elemente |
|
Ni |
4.5 - 6.5% |
Austenitstabilisierende Elemente fördern die Bildung einer Duplex-Mikrostruktur und erhöhen die Zähigkeit. |
|
Mo |
3.0 - 3.5% |
Verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion um etwa das Dreifache gegenüber Chrom |
|
N |
0.14 - 0.20% |
Starke austenitbildende Elemente, Festigung der festen Lösung, Verbesserung der Lochkorrosionsbeständigkeit und der Streckgrenze |
|
Mn |
Weniger als oder gleich 2,0 % |
Desoxidationsmittel, in kleinen Mengen hinzugefügt |
|
Si |
Weniger als oder gleich 1,0 % |
Desoxidationsmittel, streng kontrolliert |
|
C |
Weniger als oder gleich 0,030 % |
Strikte Kontrolle, um zu verhindern, dass die Ausfällung von Karbiden die Korrosionsbeständigkeit beeinträchtigt |
|
P |
Weniger als oder gleich 0,030 % |
Verunreinigungselemente, streng kontrolliert |
|
S |
Weniger als oder gleich 0,020 % |
Verunreinigungselemente, streng kontrolliert, um Heißsprödigkeit zu verhindern |
|
Fe |
Restmenge (≈ 63,5 %) |
Matrixelemente |
Physikalische Eigenschaften
|
Eigentum |
Wert/Bereich |
Testbedingungen |
|
Dichte |
7,80 g/cm³ |
Raumtemperatur (20 Grad) |
|
Schmelzpunkt |
1300 - 1440 Grad |
- |
|
Wärmeleitfähigkeit |
≈ 15 W/(m·K) |
Raumtemperatur |
|
Wärmeausdehnungskoeffizient (20-100 Grad) |
≈ 13.0 × 10⁻⁶ /K |
Unten austenitischer Edelstahl |
|
Widerstand |
≈ 0.85 μΩ·m |
Raumtemperatur |
|
Elastizitätsmodul (E-Modul) |
190 - 200 GPa |
Raumtemperatur |
|
Poissonzahl |
0.25 - 0.29 |
Raumtemperatur |
|
Magnetismus |
Ferromagnetismus |
Die Duplexstruktur ist magnetisch |
Mechanische Eigenschaften (lösungsgeglühter Zustand, typischer Wert, ASTM A240)
|
Eigentum |
Typischer Wert |
Spezifikation |
|
Zugfestigkeit |
Größer oder gleich 620 MPa |
ASTM A240 |
|
Streckgrenze (0,2 % Offset) |
Größer oder gleich 450 MPa |
ASTM A240 |
|
Verlängerung |
Größer oder gleich 25 % |
ASTM A240 |
|
Härte (Brucell) |
293 HB (Maximum) |
- |
Hinweis: Die Streckgrenze von S32205 ist etwa doppelt so hoch wie die von 316L, wodurch die Wandstärke erheblich reduziert werden kann, um strukturelles Leichtgewicht und Kostenoptimierung zu erreichen. Im Vergleich zu S31803 verfügt S32205 über strengere Stickstoff- und Molybdängehaltsbereiche und eine bessere Phasengleichgewichtskontrolle.
Vergleich der Pitting Resistance Equivalent Number (PREN).
|
Materialqualität |
PREN(Cr+3.3Mo+16N) |
Chloridbeständigkeit |
|
S32205 (2205) |
34 - 36 |
Exzellent |
|
S31803 (2205) |
32 - 39 |
Exzellent |
|
316L |
≈ 25 |
Allgemein |
|
S32750 (2507) |
Größer oder gleich 40 |
Extrem gut |
Korrosionsbeständigkeit (typischer Wert)
|
Medium |
Konzentration |
Temperatur |
Korrosionsrate |
Bewertung |
|
Meerwasser |
- |
Raumtemperatur bis hohe Temperatur |
Ignoriert |
Exzellent |
|
Chloridlösung (Salzwasser) |
- |
Hohe Temperatur |
Ignoriert |
Exzellent |
|
Salpetersäure (HNO₃) |
Weniger als oder gleich 40 % |
Raumtemperatur |
<0.05 |
Exzellent |
|
Schwefelsäure (H₂SO₄) |
Weniger als oder gleich 40 % |
Raumtemperatur |
<0.1 |
Gut |
|
Salzsäure (HCl) |
Geringe Konzentration |
Raumtemperatur |
<0.1 |
Gut |
|
Natriumhydroxid (NaOH) |
- |
Raumtemperatur |
Ignoriert |
Exzellent |
|
Organische Säuren (wie Essigsäure, Zitronensäure usw.) |
- |
Raumtemperatur |
Ignoriert |
Exzellent |
|
Nasses Chlorgas |
- |
Raumtemperatur |
Ignoriert |
Exzellent |
Hinweis: Die Korrosionsbeständigkeit von S32205 ist in den meisten Umgebungen der von 316L und 317L überlegen. Es weist eine hervorragende Beständigkeit gegen Spannungsrisskorrosion (SCC) in chloridhaltigen Umgebungen auf, weist jedoch eine begrenzte Korrosionsbeständigkeit in stark reduzierenden Medien wie konzentrierter Salzsäure mit hoher Temperatur, Flusssäure und konzentrierter Schwefelsäure auf. In wasserstoffhaltigen Umgebungen sind Duplex-Edelstähle anfällig für Wasserstoffversprödung und erfordern eine sorgfältige Bewertung.
Leistung bei hohen-Temperaturen
S32205 behält seine hohe Festigkeit bei moderaten Temperaturen:
|
Temperatur |
Zugfestigkeit (MPa) |
Leistungserhaltungsrate |
|
Raumtemperatur (20 Grad) |
Größer oder gleich 620 |
100% |
|
200 Grad |
≈ 560 |
Größer oder gleich 90 % |
|
300 Grad |
≈ 500 |
Größer oder gleich 81 % |
Langfristige thermische Stabilität und mikrostrukturelle Stabilität:
S32205 weist eine gute mikrostrukturelle Stabilität während des Langzeitbetriebs bei Temperaturen von weniger als oder gleich 300 Grad auf.
Notiz:
Eine längere Einwirkung von Temperaturen zwischen 300 und 500 Grad kann zu einer Versprödung bei 475 Grad führen (spinodale Zersetzung der Ferritphase), was zu einer verringerten Zähigkeit führt. Daher wird eine langfristige Verwendung innerhalb dieses Temperaturbereichs nicht empfohlen.
Eine längere Exposition im Temperaturbereich von 600–900 Grad kann zur Ausfällung der σ-Phase (einer intermetallischen Verbindung) führen, was die Korrosionsbeständigkeit und Zähigkeit erheblich verringert. Die Lösungsbehandlung muss diesen Temperaturbereich schnell durchlaufen.
S32205 ist weniger empfindlich gegenüber schädlicher Phasenausfällung als Duplex-Edelstähle der ersten -Generation. Allerdings ist eine strenge Kontrolle der Abkühlraten während der Wärmebehandlung und beim Schweißen erforderlich, um den empfindlichen Temperaturbereich schnell zu durchlaufen.
Antioxidative Leistung:
S32205 kann bei Temperaturen unter oder gleich 800 Grad eine schützende Oxidschicht bilden und bietet bessere antioxidative Eigenschaften als austenitische Edelstähle. Für einen Langzeitbetrieb bei höheren Temperaturen wird empfohlen, die Gewichtszunahme durch Oxidation zu bewerten.
Wärmebehandlungssystem
Die Wärmebehandlung von S32205 hat einen entscheidenden Einfluss auf die endgültige Mikrostruktur und die Eigenschaften. Die allgemeinen Spezifikationen lauten wie folgt:
1. Lösungsbehandlung (zur Erzielung der optimalen Duplex-Mikrostruktur und umfassender Eigenschaften):
Auf 1020–1100 Grad erhitzen und ausreichend lange halten (ungefähr 2–4 Minuten pro Zoll Dicke), dann mit Wasser abschrecken oder schnell an der Luft abkühlen. Dies führt zu einer idealen Duplex-Mikrostruktur mit etwa 50 % Ferrit + 50 % Austenit und optimaler Korrosionsbeständigkeit.
Stressabbaubehandlung (nach dem Schweißen/Kaltverformen):
Auf 650-750 Grad erhitzen, 1-2 Stunden lang halten und dann an der Luft abkühlen lassen. Wird verwendet, um Eigenspannungen zu beseitigen.
Beachten Sie jedoch, dass in diesem Temperaturbereich Sigma-Phasen-Ausfällung auftreten kann; Es wird empfohlen, den Einfluss auf die Korrosionsbeständigkeit sorgfältig abzuschätzen.
Notiz:
1. Die Wärmebehandlung sollte den empfindlichen Temperaturbereich von 600–900 Grad schnell durchlaufen, um eine Ausfällung der σ-Phase und χ-Phase zu vermeiden.
2. The solution heat treatment temperature should not be too high (>1100 Grad), andernfalls beeinträchtigt ein übermäßiger Ferritgehalt die Zähigkeit und Korrosionsbeständigkeit.
3. Es wird empfohlen, nach der Wärmebehandlung eine Beizung oder Passivierung durchzuführen, um Oberflächenablagerungen zu entfernen.
Kernpunkte der Schweißleistung und des Prozesses
32205 verfügt über hervorragende Schweißeigenschaften, was ein wichtiges Merkmal von Duplex-Edelstählen der zweiten-Generation ist:
1. Empfohlene Schweißmethoden: WIG (GTAW), MIG (GMAW), SMAW, SAW, FCAW.
2. Steuerung der Wärmezufuhr: Es wird empfohlen, dass die Wärmezufuhr 0,5-2,5 kJ/mm beträgt und die Zwischenlagentemperatur höchstens 150 Grad beträgt, um eine Kornvergröberung in der Wärmeeinflusszone und die Ausfällung schädlicher Phasen zu vermeiden.
3. Schutzgas: Es wird empfohlen, ein Mischgas aus Ar + 1-2 % N₂ zu verwenden, das den Austenitgehalt im Schweißgut erhöhen und dadurch die Zähigkeit und Korrosionsbeständigkeit der Schweißnaht verbessern kann.
4. Zusatzwerkstoff: Es wird empfohlen, Duplex-Edelstahlzusatzwerkstoffe wie ER2209 oder E2209 zu verwenden, die dem Grundmetall angepasst oder über-angepasst sind, um sicherzustellen, dass die Korrosionsbeständigkeit der Schweißnaht nicht geringer ist als die des Grundmetalls.
5. Nach-Behandlung nach dem Schweißen: Es wird empfohlen, eine Beizung oder Passivierung durchzuführen, um die Korrosionsbeständigkeit der hitzebeeinflussten Zone wiederherzustellen und die Oxidationsfarbe des Schweißvorgangs zu entfernen. Beim Entfernen chromarmer Schichten ist das Beizen wirksamer als die mechanische Reinigung.
Vergleich magnetischer Eigenschaften und Anwendungsauswahl
|
Leistungsindikatoren |
S32205 (2205 Duplex-Edelstahl) |
316L (Austenitischer Edelstahl) |
S32750 (2507 Super Duplex Edelstahl) |
|
Streckgrenze (MPa) |
Größer oder gleich 450 |
≈ 220 |
Größer oder gleich 550 |
|
Zugfestigkeit (MPa) |
Größer oder gleich 620 |
≈ 520 |
Größer oder gleich 800 |
|
Dehnung (%) |
Größer oder gleich 25 |
Größer oder gleich 40 |
Größer oder gleich 15 |
|
PREN (Pitting Resistance Equivalent Number) |
34 - 36 |
≈ 25 |
Größer oder gleich 40 |
|
Beständigkeit gegen SCC (Chloride) |
Exzellent |
Unterschied (hochsensibel) |
Extrem gut |
|
Magnetismus |
Ferromagnetismus |
Nicht-magnetisch |
Ferromagnetismus |
|
Wärmeleitfähigkeit |
Höher (≈15 W/m·K) |
Niedriger (≈14 W/m·K) |
Höher |
|
Preis |
Medium |
Untere |
Höher |
|
Auswahlvorschläge |
Wird hauptsächlich in hoch{0}festen, chlor-beständigen und mäßig korrosiven Umgebungen verwendet: Öl und Gas, Offshore-Plattformen, Meerwasserentsalzung, Wärmetauscher, Hochdruckpipelines |
Wird hauptsächlich in allgemein korrosionsbeständigen Umgebungen mit Anforderungen an Chlor-, niedrige-Temperaturen, niedrige-Festigkeit und nicht-magnetische Eigenschaften verwendet |
Wird hauptsächlich für Anwendungen mit höheren Anforderungen an Festigkeit und Korrosionsbeständigkeit verwendet, wie z. B. Umgebungen mit hohem Chloridgehalt, hohen Temperaturen und stark sauren Bedingungen |
Anwendbare Medien
1. Meerwasser- und Chloridlösungen: Hervorragende Beständigkeit gegen Lochfraß, Spaltkorrosion und Spannungsrisskorrosion.
2. Oxidierende Säuren: Wie Salpetersäure (weniger als oder gleich 40 %), mit ausgezeichneter Korrosionsbeständigkeit.
3. Mäßig konzentrierte reduzierende Säuren: Wie Schwefelsäure (weniger als oder gleich 40 %).
4. Organische Säuren: Essigsäure, Zitronensäure, Ameisensäure usw.
5. Alkalische Lösungen: Natriumhydroxid, Kaliumhydroxid usw.
6. Chlorid-enthaltende Öl- und Gasmedien: Erdöl- und Erdgasproduktions- und -verarbeitungsumgebungen, konform mit der Norm NACE MR0175.
7. Wasserdampf mit hoher-Temperatur (Temperaturbeschränkungen sind zu beachten).
Notiz:
S32205 ist nicht beständig gegen stark reduzierende Medien wie Flusssäure und hochtemperaturkonzentrierte Salzsäure. In wasserstoffhaltigen Umgebungen sind Duplex-Edelstähle anfällig für Wasserstoffversprödung und erfordern eine sorgfältige Bewertung. Unter langfristigen Einsatzbedingungen sollten 475-Grad-Versprödung und Sigma-Phasen-Ausfällung vermieden werden.


S32205 (Duplex-Edelstahl 2205) eignet sich für Anwendungen, die eine Kombination aus hoher Festigkeit, Chlorbeständigkeit und mäßiger Korrosionsbeständigkeit erfordern. Es wird für den Einsatz in folgenden Bereichen empfohlen:
Anwendungsfelder
-
Öl- und Erdgasindustrie (Kernanwendungen)
● Öl- und Gasfeld-Pipelinesysteme, Sammel- und Transportpipelines, Unterwasserpipelines, Steigleitungen
● Bohrlochwerkzeuge, Bohrlochkopfausrüstung, Ventile, Rohrverbindungsstücke, Flansche
● Separatoren, Wärmetauscher, Pumpen- und Ventilkomponenten
● Bohrplattformmodule, Brandschutzsysteme, Meerwasser-Hebepumpen
● Ausrüstung für saure Öl- und Gasumgebungen gemäß NACE MR0175-Standard -
Chemische Verarbeitung und Petrochemietechnik
● Druckbehälter, Hochdrucktanks, Reaktoren
● Wärmetauscher, Kondensatoren, Verdampfer
● Rohrleitungssystem zur Förderung korrosiver Medien (einschließlich Chloridumgebungen)
● Destillationskolonne, Absorptionsturm, Abscheider
● Ausrüstung zur Herstellung von Chlorat -
Meerestechnik und Meerwasserentsalzung
● Rohrleitungen von Entsalzungsanlagen, Hochdruck-Umkehrosmoseanlagen (RO).
● Strukturkomponenten für Offshore-Plattformen, Meerwasserwärmetauscher
● Schiffsballastwassersystem, Löschwassersystem -
Zellstoff- und Papierindustrie
● Dampfbehälter, Bleichgeräte, Waschmaschinen und Lagerverarbeitungssysteme -
Elektrizitätswirtschaft
● REA-Rauchgasentschwefelungsanlage, Absorberturm, Rohrleitungen und Rauchgaskanäle
● Rohrleitungen für den sekundären Kühlwasserkreislauf der Kernenergie -
Umweltschutz und Abwasserbehandlung
● Abwasserbehandlungssystem, Abgaswaschturm, Abwasserbehandlungsausrüstung -
Mechanik und Strukturkomponenten
● Unter hohem{{0}Druck stehende rotierende Wellen, Presswalzen, Schaufeln, Laufräder, Befestigungselemente sowie mechanische und strukturelle Komponenten für Umgebungen mit hoher -Festigkeit und Korrosionsbeständigkeit-
● Druckbehälter, Lebensmittelverarbeitungsgeräte
Lieferung und Anpassung
Wir bieten flexible und zuverlässige Lieferkettenlösungen, um sicherzustellen, dass Sie S32205-Materialien (2205 Duplex-Edelstahl) erhalten, die perfekt zu Ihren Projektanforderungen passen.
|
Bilden |
 Blatt/Platte
|
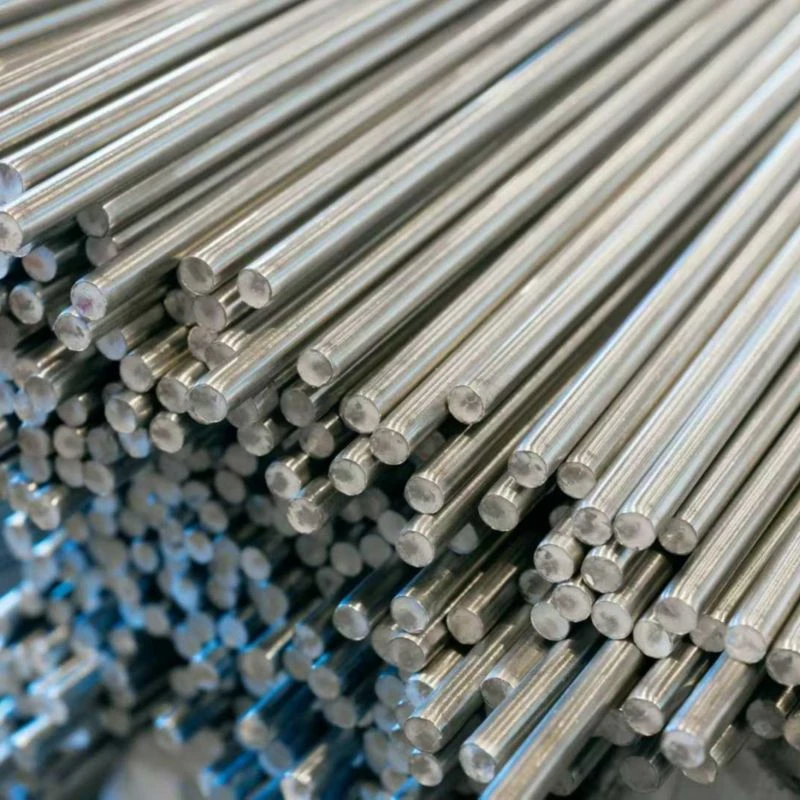
 Stange/Stange
|
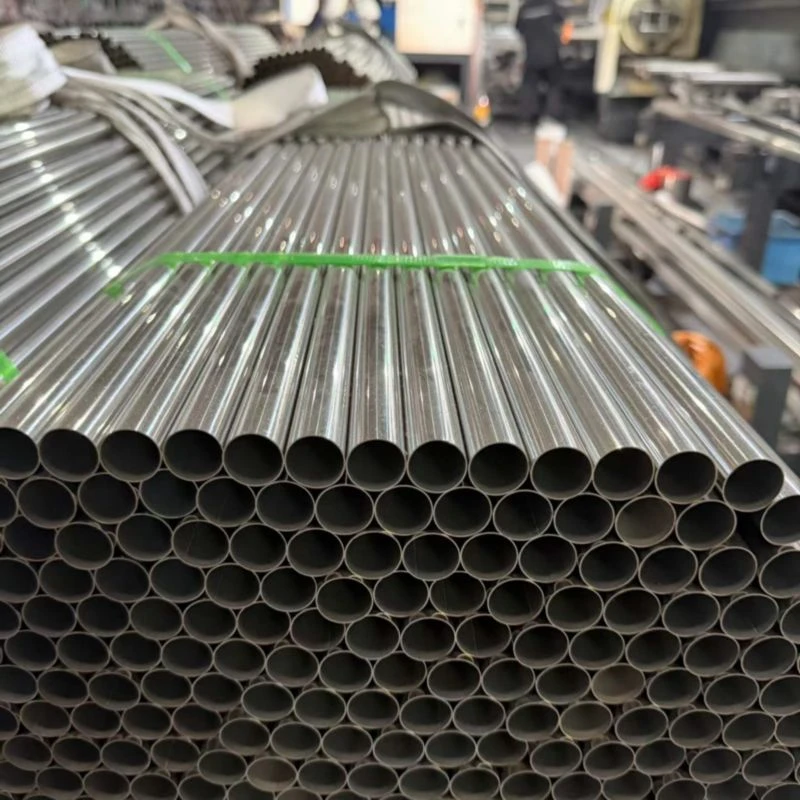
 Rohr / Rohr
|
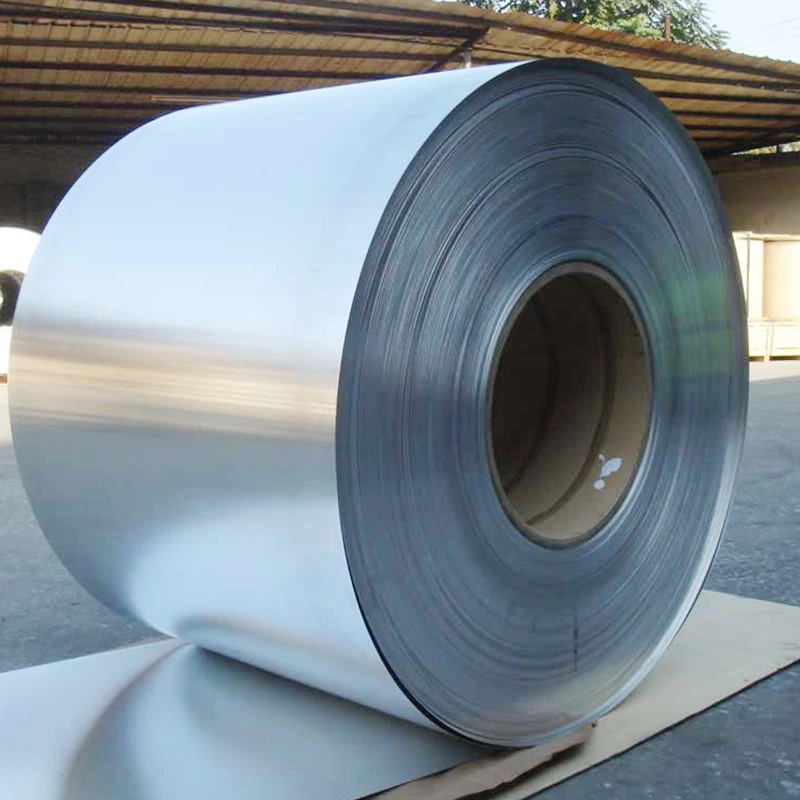
 Streifen-/Blechspule
|
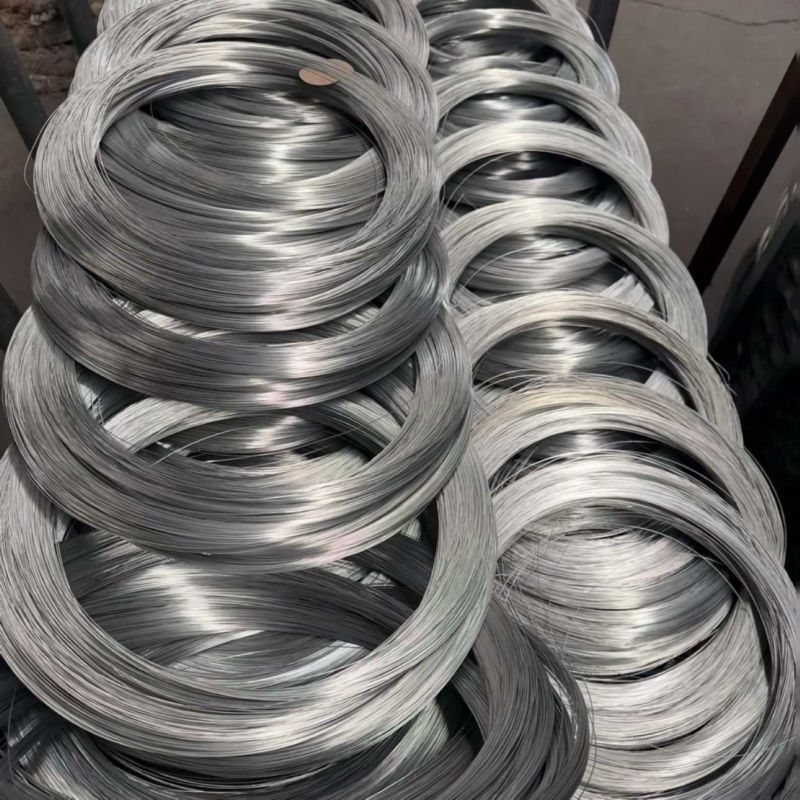
 Draht/Walzdraht
|
|---|---|---|---|---|---|
|
Konventioneller Bereich |
Dicke: 0.5 - 100 mm |
Durchmesser Φ6-500mm |
Außendurchmesser Φ10-300mm |
Dicke: 0,1 – 3,0 mm |
Durchmesser Φ0,5–10 mm |
|
Anpassungsfähigkeit |
Warm-gewalzte oder kalt-gewalzte Bleche, ultra-dünne Bleche (ab 0,1 mm), Stanzteile, Ablängen-auf vorgegebene Maße, spezielle Oberflächenbehandlungen (Beizen, Polieren) |
Geschmiedete Stangen, warm-gewalzte Stangen, polierte Stangen, geformte Stangen und verschiedene Wärmebehandlungsbedingungen (lösungs-behandelter Zustand) |
Nahtlose Rohre/geschweißte Rohre (gemäß ASTM A789/A790), Schneiden mit fester Länge, U--Rohre |
Präzisionsbandmaterialien, Stanzspulenmaterial, laminierte Zuschnitte, nicht-standardmäßige Breite, spezielle Schutzfolie |
Präzisionsziehen, Schweißzusatzdraht (ER2209), spezielle Oberflächenbehandlung |
Warum uns wählen? - Zuverlässige technische Technologie. Zuverlässige Lieferung.
Wir sind nicht nur ein Lieferant, sondern ein vertrauenswürdiger Materialpartner für Sie in China.
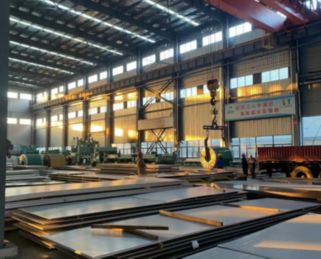
Vertikal integrierte Produktion
Eigene 20.000㎡-Anlage mit 10+ automatisierten Linien (8,000+ Tonnen/Jahr). Das hauseigene Werkzeug- und Formenzentrum ermöglicht eine schnelle Anpassung und effektive Kostenkontrolle - ohne Zwischenhändleraufschlag.
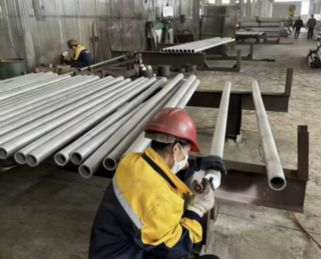
Strenge Qualitätskontrolle in jeder Phase
Vollständige Rückverfolgbarkeit über wichtige QC-Kontrollpunkte während der gesamten Produktion. 100% konform mit ASTM/ASME-, EN- und GB-Standards. Materialprüfberichte liegen jeder Lieferung bei.
Zuverlässige Lieferung und Exportverpackung
10+ Jahre Export nach Europa, Nordamerika, Südostasien und in den Nahen Osten mit wasserfestem -Rostschutz und flexiblen Versandoptionen sorgen für eine sichere und pünktliche Ankunft.
Probenvalidierung vor der Massenproduktion
Wir stellen kostenlose Muster zur Qualitätsprüfung zur Verfügung, sodass Sie Großbestellungen erst nach Genehmigung aufgeben können. Durch genaue Maßmessung und transparente Fertigung stellen wir die Konsistenz vom Muster bis zur Massenproduktion sicher.
FAQ
F: Was sind die Hauptvorteile von S32205 (2205 Duplex-Edelstahl)?
F: Was ist der Unterschied zwischen S32205 und 316L? Wie kann man zwischen ihnen wählen?
F: Was ist der Unterschied zwischen S32205 und S31803?
F: Was ist die maximale Betriebstemperatur für S32205?
F: Wie hoch ist die Schweißleistung von S32205?
F: Kann S32205 316L ersetzen?
Beliebte label: s32205, China s32205 Hersteller, Lieferanten, Fabrik


