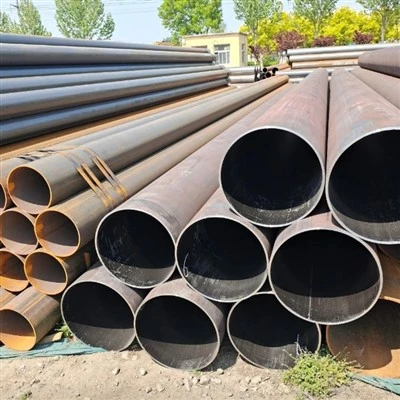
Produktmerkmale

Außergewöhnliche Festigkeit gepaart mit herausragender Zähigkeit (Kernvorteil)
Der Hauptvorteil von API 5L X80 liegt in seiner hervorragenden Balance zwischen ultra-hoher Festigkeit und überragender Zähigkeit. Dank seines ultra-kohlenstoffarmen mikrolegierten Designs (Kohlenstoffgehalt typischerweise kleiner oder gleich 0,07 %) und des TMCP-gesteuerten Walz- und Kühlprozesses behält X80 eine Mindeststreckgrenze von 555 MPa und eine Mindestzugfestigkeit von 625 MPa bei und weist dennoch eine ausgezeichnete Schlagzähigkeit bei niedrigen Temperaturen auf (-30-Grad-Schlagenergie größer oder gleich 60 J). Seine Streckgrenze beträgt etwa das 1,91-fache der von X42 (290 MPa), was ihn zu einer der höchstfesten Sorten unter den derzeit kommerziell erhältlichen Pipelinestählen macht und sich für Hochdruckförderanwendungen mit ultrahohem Druck und großer Wandstärke eignet.
|
Leistungsindikatoren |
PSL1-Anforderungen |
PSL2-Anforderungen |
|
Mindeststreckgrenze (MPa) |
555 |
555 |
|
Maximale Streckgrenze (MPa) |
- |
675 |
|
Mindestzugfestigkeit (MPa) |
625 |
625 |
|
Maximale Zugfestigkeit (MPa) |
- |
825 |
|
Ertragsverhältnis |
- |
Normalerweise kleiner oder gleich 0,93 |
|
Verlängerung |
Größer oder gleich 18 % |
Größer oder gleich 18 % |
Hinweis: PSL2 legt Grenzwerte sowohl für die maximale Streckgrenze als auch für die maximale Zugfestigkeit fest (mit Obergrenzen von 675 MPa bzw. 825 MPa), um sicherzustellen, dass das Material über eine ausreichende plastische Verformungsfähigkeit und einen höheren Sicherheitsspielraum verfügt, um das Risiko eines spröden Versagens aufgrund eines übermäßig hohen Verhältnisses von Streckgrenze-zu-Zugfestigkeit zu vermeiden.

Hervorragende Schweißleistung (Kernanforderung an Rohrleitungsstahl)
Das extrem kohlenstoffarme Design von API 5L Für die PSL2-Sorte ist ein Kohlenstoffäquivalent (CEIIW) von höchstens 0,43 und ein Pcm von höchstens 0,25 erforderlich, was eine gute Zähigkeit und Beständigkeit gegen Kaltrissbildung in der Wärmeeinflusszone unter Feldschweißbedingungen gewährleistet.
Wichtige Schweißpunkte:
• Niedriger CE-Wert:
Reduziert wirksam die Verhärtungstendenz der Schweißwärme-beeinflussten Zone und verringert das Risiko von Kaltrissen
• Geringer-schädlicher-Elementgehalt:
Der Gehalt an P und S wird streng kontrolliert (S kleiner oder gleich 0,005 %), um die Reinheit der Schweißnaht und des Grundmetalls sicherzustellen
• Geeignet für verschiedene Schweißverfahren:
Stumpfschweißen nahtloser Stahlrohre, Unterpulverschweißen spiral-/geradnahtgeschweißter Rohre usw. mit guter Feldringschweißleistung
Für die Sorte PSL1 ist die Obergrenze des Kohlenstoffgehalts relativ weit (weniger als oder gleich 0,22 %) und beim Schweißen wird ein Vorwärmen auf 100–150 Grad empfohlen; Für die Sorte PSL2 sind die Anforderungen an den Kohlenstoffgehalt strenger (weniger als oder gleich 0,07 %), was zu einer besseren Schweißbarkeit führt und in der Regel kein spezielles Vorwärmen erforderlich ist oder nur eine niedrigere Vorwärmtemperatur erforderlich ist.

Hervorragende Zähigkeit bei niedrigen Temperaturen und Beständigkeit gegen Sprödbruch
Für die Sorte API 5L Die durch das TMCP-Verfahren erhaltene feinkörnige Mikrostruktur (mit einer Korngröße von typischerweise größer oder gleich 10{8}}11) verbessert die Tieftemperaturzähigkeit des Materials erheblich und ermöglicht den zuverlässigen Einsatz von X80-Leitungsrohrstahl in kalten Regionen und Umgebungen mit großen saisonalen Temperaturschwankungen.
Typischer Schlagzähigkeitsindex (PSL2):
• Testtemperatur: Typischerweise -30 Grad oder niedriger (je nach Benutzeranforderungen)
• Mindestaufprallenergie: größer oder gleich 60 J (Durchschnittswert) / größer oder gleich 45 J (Einzelwert)

Gute Korrosionsbeständigkeit und Umweltanpassungsfähigkeit
API 5L X80 weist eine gute Beständigkeit gegen gleichmäßige Korrosion in normalen Atmosphären-, Süßwasser-, Boden- und Öl- und Gasmedien auf. Für säurehaltige Betriebsumgebungen (die H₂S enthalten) bietet API 5L PSL2 Anhang J ergänzende Anforderungen für säurebeständige Rohre (X80MS / L555MS), einschließlich eines geringeren Schwefelgehalts (weniger als oder gleich 0,002 %), einer Härtekontrolle (weniger als oder gleich 250 HV) und einer strengen Überprüfung der HIC/SSC-Beständigkeitsleistung. Es ist zu beachten, dass die Verwendung von X80 im sauren Bereich bestimmten Einschränkungen unterliegt und die Härte streng kontrolliert werden muss.
Für die Meeresumwelt enthalten Anhang H und Anhang J von PSL2 entsprechende materielle Zusatzanforderungen, die für Strukturrohre von Offshore-Plattformen und Unterwasserpipelines gelten.
Gute Kaltbiege- und Verarbeitungsleistung
API 5L Es eignet sich für die Herstellung von kalt gebogenen Rohren und kann zur Herstellung von warm gebogenen Rohrbögen durch Warmbiegeprozesse verwendet werden. Es weist auch gute Scher-, Stanz- und Rollformeigenschaften im Coil- und Plattenzustand auf. Seine Kaltverfestigungseigenschaften tragen zur Verbesserung der Festigkeit nach dem Kaltbiegen bei.
Technische Spezifikationen
Chemische Zusammensetzung (API Spec 5L / ISO 3183)
|
Element |
PSL1 Nahtloses Rohr |
PSL1 geschweißtes Rohr |
PSL2 |
Notiz |
|
C |
Weniger als oder gleich 0,22 % |
Weniger als oder gleich 0,22 % |
Weniger als oder gleich 0,07 % |
Das Design mit extrem niedrigem Kohlenstoffgehalt gewährleistet Schweißbarkeit und Zähigkeit bei niedrigen Temperaturen |
|
Mn |
Weniger als oder gleich 1,40 % |
Weniger als oder gleich 1,40 % |
Weniger als oder gleich 1,85 % |
Festlösungsverstärkung, Verbesserung der Festigkeit |
|
P |
Weniger als oder gleich 0,030 % |
Weniger als oder gleich 0,030 % |
Weniger als oder gleich 0,025 % |
Schädliche Elemente, streng kontrolliert |
|
S |
Weniger als oder gleich 0,030 % |
Weniger als oder gleich 0,030 % |
Weniger als oder gleich 0,005 % |
Schädliche Elemente, streng kontrolliert, um die Zähigkeit bei niedrigen{0}Temperaturen zu gewährleisten |
|
Si |
Weniger als oder gleich 0,45 % |
Weniger als oder gleich 0,45 % |
Weniger als oder gleich 0,50 % |
Desoxidationsmittel, Verbesserung der Festigkeit |
|
V |
Weniger als oder gleich 0,05 % |
Weniger als oder gleich 0,05 % |
Weniger als oder gleich 0,10 % |
Mikrolegierungselemente, Ausscheidungsverfestigung |
|
Nb |
Weniger als oder gleich 0,05 % |
Weniger als oder gleich 0,05 % |
Weniger als oder gleich 0,06–0,08 % |
Mikrolegierungselemente, kontrolliertes Walzen für feines Korn |
|
Ti |
Weniger als oder gleich 0,04 % |
Weniger als oder gleich 0,04 % |
Weniger als oder gleich 0,02–0,04 % |
Mikrolegierungselemente, Ausscheidungsverfestigung |
|
Cr |
- |
- |
Weniger als oder gleich 0,50 % |
Verbessern Sie die Härtbarkeit und Korrosionsbeständigkeit |
|
Mo |
- |
- |
Weniger als oder gleich 0,30 % |
Verbessern Sie die Härtbarkeit und Anlassstabilität |
|
Ni |
- |
- |
Weniger als oder gleich 0,30 % |
Verbessern Sie die Zähigkeit bei niedrigen-Temperaturen |
|
Cu |
- |
- |
Weniger als oder gleich 0,20 % |
Verbessern Sie die atmosphärische Korrosionsbeständigkeit |
|
CEIIW |
- |
- |
Weniger als oder gleich 0,43 % |
Kohlenstoffäquivalent, kontrolliert die Schweißbarkeit |
|
PCM |
- |
- |
Weniger als oder gleich 0,25 % |
Crack-Sensitivitätsindex |
|
Fe |
Restmenge (≈ 97 %) |
Restmenge (≈ 97 %) |
Restmenge (≈ 97 %) |
Matrixelement |
Physikalische Eigenschaften
|
Eigentum |
Wert/Bereich |
Testbedingungen |
|
Dichte |
≈ 7,85 g/cm³ |
Raumtemperatur (20 Grad) |
|
Schmelzpunkt |
≈ 1420-1460 Grad |
--- |
|
Elastizitätsmodul |
≈ 207 GPa |
Raumtemperatur |
|
Wärmeleitfähigkeit |
≈ 50 W/(m·K) |
Raumtemperatur |
|
Wärmeausdehnungskoeffizient (20–100 Grad) |
≈ 11.5 × 10⁻⁶ /K |
--- |
|
Poissonzahl |
≈ 0.28 |
Raumtemperatur |
Mechanische Eigenschaften (typischer Wert)
|
Leistung |
PSL1 |
PSL2 |
Umsetzungsstandards |
|
Mindeststreckgrenze |
555 MPa |
555 MPa |
API-Spezifikation 5L / ISO 3183 |
|
Maximale Streckgrenze |
- |
675 MPa |
API-Spezifikation 5L / ISO 3183 |
|
Mindestzugfestigkeit |
625 MPa |
625 MPa |
API-Spezifikation 5L / ISO 3183 |
|
Maximale Zugfestigkeit |
- |
825 MPa |
API-Spezifikation 5L / ISO 3183 |
|
Verlängerung |
Größer oder gleich 18 % |
Größer oder gleich 18 % |
API-Spezifikation 5L |
Hinweis: „X80“ in API 5L X80 bezieht sich auf die Mindeststreckgrenze von 80.000 psi (ca. 555 MPa), wobei die Zahl die Einheit Kilopound pro Quadratzoll (ksi) darstellt. Die tatsächliche Streckgrenze des Rohrmaterials liegt typischerweise zwischen 560 und 620 MPa und die Zugfestigkeit zwischen 640 und 700 MPa.
Anwendbare Medien
1. Erdgas, Rohöl und raffiniertes Öl: Ultra-Hauptübertragungsleitungen über große Entfernungen-
2. Wasser und Gülle: Fernwasserleitungen, Gülletransport
3. Chemische Medien: Hochdruck-Flüssigkeitsleitungen in Chemieanlagen
4. Stadtgas: Städtische Hochdruck-Gasverteilungsnetze
5. Strukturrohre: Gebäudestrukturen, Leitermäntel für Offshore-Plattformen (nicht-korrosive Umgebungen)
6. Allgemeine korrosive Umgebungen: Konventioneller Boden, Atmosphäre, Süßwasser
Hinweis: API 5L In sauren Öl- und Gasumgebungen, die H₂S enthalten, sollten spezielle Materialien gemäß Anhang J von API 5L PSL2 (säurebeständige Rohre X80MS / L555MS) ausgewählt werden. Für den Schwefelgehalt (weniger als oder gleich 0,002 %), die Härte (weniger als oder gleich 250 HV) und die HIC-Beständigkeit sind zusätzliche Kontrollen erforderlich. Es ist zu beachten, dass der Einsatz von X80 im säurebeständigen Betrieb gewissen Einschränkungen unterliegt.
Produktform und Herstellungsprozess
Nahtloses Stahlrohr (nahtlos)
Prozess: Warmwalzen von Piercing + Verlängerungswalzen
Durchmesserbereich: 21.3 - 1067 mm (1/2" - 42")
Wandstärkenbereich: 2 - 150 mm
Merkmale: Nahtlos, hohe Druckbelastbarkeit, geeignet für Öl- und Gashauptleitungen mit hohem Druck
Typische Anwendungen: Hochdruck-Flüssigkeitstransport, Öl- und Gas-Bohrlochsammel- und Transportpipelines
Hochfrequenzgeschweißtes Rohr (ERW) mit gerader Naht
Prozess: Warm-gewalztes Coil → Kaltbiegeumformung → Hochfrequenz-Widerstandsschweißen
Außendurchmesserbereich: Typischerweise kleiner oder gleich 610 mm (24")
Wandstärkenbereich: Typischerweise kleiner oder gleich 20 mm
Merkmale: Hohe Maßgenauigkeit, hohe Produktionseffizienz und erhebliche Kostenvorteile
Typische Anwendungen: Öl- und Gaszweigleitungen mit mittlerem und niedrigem {0}Druck, städtische Gaspipelines und Strukturrohre
Steuerung der Schweißwärmezufuhr: Hochfrequenzschweißen mit mindestens 100 kHz (PSL2-Anforderung), um eine stabile Schweißqualität sicherzustellen
Spiralunterpulvergeschweißtes Rohr (SSAW)
Prozess: Warm-gewalztes Coil → Spiralformung → beidseitiges Unterpulverschweißen
Außendurchmesserbereich: Typischerweise 219 - 2500 mm
Wandstärkenbereich: 6 - 25 mm
Merkmale: Der große Durchmesser bietet erhebliche Vorteile, da Stahlbänder gleicher Breite unterschiedliche Durchmesser erzeugen können. Die Belastung von Spiralnähten beträgt nur 75–90 % der von geraden Nähten, sodass sie höheren Drücken standhalten können. Theoretisch können sie in unbegrenzter Länge kontinuierlich hergestellt werden.
Typische Anwendungen: Wasser-/Gastransportleitungen mit großem-Durchmesser, Offshore-Engineering-Mantel
Unterpulvergeschweißtes Rohr mit gerader Naht (LSAW)
Prozess: Stahlblech → JCOE-Umformung / UOE-Umformung → beidseitiges Unterpulverschweißen
Außendurchmesserbereich: 406 - 1620 mm (16" - 64")
Wandstärkenbereich: 6 - 50 mm
Merkmale: Kurze Schweißnähte, geringer Schweißmaterialverbrauch, große Auswahl an Außendurchmessern und Wandstärken
Typische Anwendungen: Hochdruck-Fernleitungsleitungen, U-Boot-Pipelines, Öl- und Gassammel- und Transportleitungen
Anwendbare Normen und Lieferbedingungen
Standard: API Spec 5L, ISO 3183, GB/T 9711
Produktspezifikationsstufe: PSL1 (Grundstufe), PSL2 (Erweiterte Stufe)
Lieferzustand: Warmgewalzt, kontrolliertes Walzen (TMCP), normalisiert, normalisiertes Walzen, Wärmebehandlung (Abschrecken + Anlassen) usw.
Endbearbeitung: Flache Enden, abgeschrägte Enden, Gewindeenden, spezielle Anschlussenden
Zertifikat: Bei der Einhaltung der PSL2-Anforderungen muss ein Konformitätszertifikat (SR15.1 obligatorisch) bereitgestellt werden und eine vollständige Prozessrückverfolgbarkeit implementiert werden (SR15.2 obligatorisch).
Behandlungsregime und Schweißschwerpunkte
Die endgültige Leistung von API 5L X80 hängt vom TMCP-gesteuerten Walz- und Kühlprozess ab:
1. Kontrolliertes Walzen und kontrollierte Kühlung (TMCP, verwendet, um eine feinkörnige Mikrostruktur und optimale mechanische Eigenschaften zu erhalten):
Zum Vorwalzen auf 1100 {2}}1200 Grad erhitzen, dann kontrolliertes Walzen mit starker Reduzierung des Endtemperaturbereichs von 850–950 Grad durchführen (Walzen in der Nicht-Rekristallisationszone), gefolgt von kontrollierter Abkühlung auf 600–800 Grad. Dies führt zu einer gleichmäßigen und feinen nadelförmigen Ferrit- und Bainit-Mikrostruktur (Korngröße typischerweise größer oder gleich 10–11), was eine ausgewogene Kombination aus Festigkeit und Zähigkeit gewährleistet. Für saure Versorgungsleitungsrohre ist TMCP die bevorzugte Prozessroute, um die Ausfällung schädlicher Phasen zu vermeiden.
2. Wärmebehandlung nach dem Schweißen (falls erforderlich):
Wenn nach dem Rohrringschweißen eine Spannungsentlastung erforderlich ist, kann eine Wärmebehandlung nach dem Schweißen bei 550 -650 Grad für 1–2 Stunden durchgeführt werden. Bei der Wärmebehandlung nach dem Schweißen sollte auf die Steuerung der Heiz- und Abkühlraten geachtet werden, um eine Beeinträchtigung der Mikrostruktur und der Eigenschaften des Grundmaterials zu vermeiden.
Wichtiger Hinweis:
In herkömmlichen Öl- und Gastransportumgebungen ohne H₂S ist eine Spannungsarmglühbehandlung nach dem Schweißen normalerweise nicht erforderlich.
Für Rohrleitungen in einer sauren Umgebung (die H₂S enthält) ist die strikte Einhaltung von Anhang J von API 5L PSL2 erforderlich, um eine übermäßige Härte (weniger als oder gleich 250 HV) zu verhindern, die durch unsachgemäße Wärmebehandlung nach dem Schweißen verursacht wird.
Während des Schweißens ist eine strenge Kontrolle der Wärmezufuhr (empfohlen 0,5-2,5 kJ/mm) und der Zwischenlagentemperatur (normalerweise kleiner oder gleich 100 Grad) erforderlich, um eine Kornvergröberung in der Wärmeeinflusszone und eine übermäßige Härte zu verhindern.
API 5L Es wird für den Einsatz in folgenden Bereichen empfohlen:
Anwendungsfelder
-
Fern-Hauptübertragungsleitungen für Öl und Erdgas
● Ultra-Hauptpipelines für den Öl- und Gastransport über große Entfernungen-(nationale Projekte wie die China-Russland-Ostleitung)
● U-Boot-Pipelines, Meeressteigleitungen
● Hauptsammel- und Übertragungsleitungen für große Gasfelder, Hauptnetze für Erdgaspipelines -
Städtisches Hochdruckgasleitungsnetz
● Städtisches Hauptleitungsnetz zur Gasübertragung und -verteilung unter hohem{0}}Druck
● Haupteinlass- und -auslassleitungen von städtischen Gas-Hochdruck-Druckregelstationen -
Wassertransport und Bewässerungstechnik
● Fern-Hochstrecken-Hauptleitung für die Wasserübertragung
● Begleitende Pipelines für große-Wasserschutzprojekte -
Chemieingenieurwesen und industrielle Hochdruckrohrleitungen
● Hochdruck-Prozessleitungen in Chemieindustrieparks
● Hochdruck-Zirkulationswasserleitung eines Kraftwerks -
Strukturrohre (hohe Festigkeit)
● Mantel für Offshore-Plattform (hochfester Abschnitt)
● Rohre für Pfahlgründungen großer Brücken
● Strukturelle Stützrohre aus Stahl für Hochhäuser
● Strukturrohre für Offshore-Windkraftfundamente
Lieferung und Anpassung
Wir bieten flexible und zuverlässige Lieferkettenlösungen, um sicherzustellen, dass Sie API 5L X80-Leitungsrohre erhalten, die perfekt zu Ihren Projektanforderungen passen.
|
Bilden |
 Nahtloser Stahl
Rohr |
 Widerstand gegen gerade Nähte
Geschweißtes Rohr (ERW) |
 Spiralförmiger Unterwasserbogen
Geschweißtes Rohr (SSAW) |
 Untergetauchter Lichtbogen mit gerader Naht
Geschweißtes Rohr (LSAW) |
|---|---|---|---|---|
|
Konventioneller Bereich |
Außendurchmesser: 21.3 - 1067 mm; Wandstärke: 2 - 150 mm |
Außendurchmesser: 21.3 - 610 mm; Wandstärke: 2 - 20 mm |
Außendurchmesser: 219 - 2500 mm; Wandstärke: 6 - 25 mm |
Außendurchmesser: 406 - 1620 mm; Wandstärke: 6 - 50 mm |
|
Anpassungsfähigkeit |
Warm-nahtlose Rohre, Schneiden mit fester-Länge, Fasenbearbeitung, Rohrendgewinde, spezielle Wärmebehandlungsbedingungen |
Hochfrequenzgerade-nahtgeschweißte Rohre, Zuschnitt auf feste-Längen, Fasenbearbeitung, Verzinkung/Kunststoffbeschichtungsbehandlung |
Spiralgeschweißte Rohre mit großem-Durchmesser, Schneiden mit fester{1}}Länge, Fasenbearbeitung, Korrosionsschutzbeschichtung (FBE/3PE) |
JCOE/UOE-Umformung, Längenschneiden, Fasenbearbeitung, spezielle Rohrendenbehandlung |
Warum uns wählen? - Zuverlässige technische Technologie. Zuverlässige Lieferung.
Wir sind nicht nur ein Lieferant, sondern ein vertrauenswürdiger Materialpartner für Sie in China.

Vertikal integrierte Produktion
Eigene 20.000㎡-Anlage mit 10+ automatisierten Linien (8,000+ Tonnen/Jahr). Das hauseigene Werkzeug- und Formenzentrum ermöglicht eine schnelle Anpassung und effektive Kostenkontrolle - ohne Zwischenhändleraufschlag.

Strenge Qualitätskontrolle in jeder Phase
Vollständige Rückverfolgbarkeit über wichtige QC-Kontrollpunkte während der gesamten Produktion. 100% konform mit ASTM/ASME-, EN- und GB-Standards. Materialprüfberichte liegen jeder Lieferung bei.

Zuverlässige Lieferung und Exportverpackung
10+ Jahre Export nach Europa, Nordamerika, Südostasien und in den Nahen Osten mit wasserfestem -Rostschutz und flexiblen Versandoptionen sorgen für eine sichere und pünktliche Ankunft.

Probenvalidierung vor der Massenproduktion
Wir stellen kostenlose Muster zur Qualitätsüberprüfung zur Verfügung, sodass Sie Großbestellungen erst nach Genehmigung aufgeben können. Durch genaue Maßmessungen und transparente Fertigung stellen wir die Konsistenz vom Muster bis zur Massenproduktion sicher.
FAQ
F: Was sind die Hauptvorteile von API 5L X80?
F: Was sind die Unterschiede zwischen API 5L X80 PSL1 und PSL2? Wie kann man zwischen ihnen wählen?
F: Was sind die Unterschiede zwischen API 5L X42, X60, X70 und X80? Wie kann man zwischen ihnen wählen?
F: Was ist die maximale Betriebstemperatur für API 5L X80?
F: Wie hoch ist die Korrosionsbeständigkeit von API 5L X80?
F: Kann API 5L X80 ASTM A53 oder X70 ersetzen?
Beliebte label: API 5l x80, China API 5l x80 Hersteller, Lieferanten, Fabrik