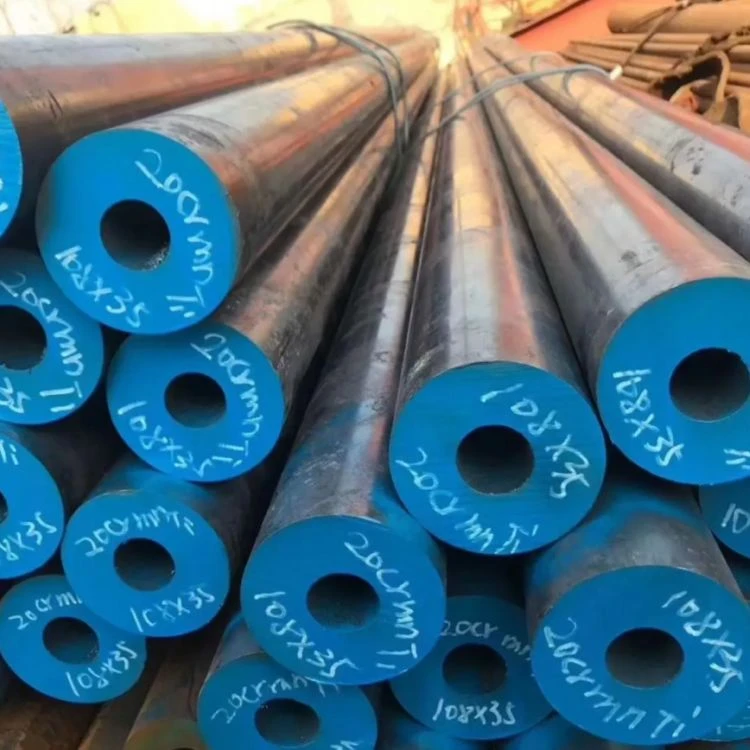
Produktmerkmale

Ultra-Festigkeit und Kriechfestigkeit bei hohen Temperaturen (Hauptvorteile)
Der Hauptvorteil von ASTM A335 P91 liegt in seiner ultra-hohen Hochtemperaturfestigkeit und Kriechfestigkeit. Dank der Mikro-Legierung mit Vanadium (V) und Niob (Nb) sowie einer angelassenen martensitischen Mikrostruktur weist P91 im Temperaturbereich von 550-650 Grad eine deutlich höhere Zeitstandfestigkeit bei hohen Temperaturen im Vergleich zu P22 und herkömmlichen Chrom{9}}Molybdänstählen auf. Bei Betriebsbedingungen von 600 Grad beträgt die zulässige Spannung von P91 etwa das 1,5-2-fache der von P22, und seine Kriechfestigkeit beträgt etwa das 3-5-fache der von P22. Dadurch kann es der langsamen plastischen Verformung (Kriechen) von Materialien unter hoher Temperatur und hohem Druck wirksam widerstehen und gewährleistet so die Sicherheit und Zuverlässigkeit von Rohrleitungen bei langfristigem Betrieb bei hohen Temperaturen. Mit einer Mindestzugfestigkeit von 585 MPa und einer Mindeststreckgrenze von 415 MPa – weit über denen von P22 (größer oder gleich 415 MPa / größer oder gleich 205 MPa) – ermöglicht P91 eine Reduzierung der Wandstärke um etwa 40–50 %, wodurch das Eigengewicht der Rohrleitung, die thermische Belastung und die Gesamtkosten erheblich gesenkt werden.

Hervorragende Oxidationsbeständigkeit bei hohen Temperaturen
Der Chromgehalt von 9 % in ASTM A335 P91 sorgt für eine hervorragende Oxidationsbeständigkeit bei hohen Temperaturen. In Hochtemperatur-Dampfumgebungen kann P91 eine dichte und stabile Cr₂O₃-Oxidschicht bilden, die der Hochtemperatur- und Dampfoxidation wirksam widersteht. Seine obere Oxidationstemperaturgrenze erreicht 593-620 Grad, was deutlich besser ist als P22 (weniger als oder gleich 565 Grad). Diese Eigenschaft macht es zu einem idealen Material für Frischdampfleitungen in ultraüberkritischen Kraftwerken (Dampftemperatur größer oder gleich 593 Grad).

Gute Bearbeitbarkeit und Formbarkeit
ASTM A335 P91 weist gute Kalt- und Warmumformeigenschaften auf und kann verschiedenen Umformprozessen wie Warmbiegen, Kaltbiegen und Schmieden unterzogen werden. Es ist zu beachten, dass P91 aufgrund seiner martensitischen Struktur eine höhere Tendenz zur Kaltverfestigung aufweist als Ferrit-/Perlitstähle (z. B. P22). Daher empfiehlt es sich, bei Umformprozessen entsprechende Zwischenglühschritte einzuplanen. Seine Bearbeitbarkeit ist mit der von P22 vergleichbar und ermöglicht die Bearbeitung mit herkömmlichen Bearbeitungsmethoden. Es wird empfohlen, Schneidwerkzeuge aus Hartmetall zu verwenden.

Strenge Anforderungen an die Schweißleistung und die Wärmebehandlung nach dem Schweißen
ASTM A335 P91 weist eine gute Schweißbarkeit auf. Aufgrund seiner martensitischen Mikrostruktur und seines hohen Chromgehalts (9 %) neigt es jedoch stark dazu, in der Wärmeeinflusszone (HAZ) des Schweißens auszuhärten, was äußerst strenge Anforderungen an Schweißprozesse und die Wärmebehandlung nach dem Schweißen (PWHT) stellt. Es wird empfohlen, dass die Vorwärmtemperatur vor dem Schweißen 200 {10}}300 Grad beträgt. Nach dem Schweißen muss das PWHT durch Erhitzen auf 730–780 Grad, Halten der Temperatur und anschließendes langsames Abkühlen durchgeführt werden, um verbleibende Schweißspannungen zu beseitigen, die Wärmeeinflusszone zu erweichen und die Zähigkeit und Rissbeständigkeit der Schweißverbindung sicherzustellen. Die Anforderungen an den Schweißprozess für P91 sind strenger als für P22, und es wird empfohlen, dass erfahrene Schweißer den Vorgang durchführen.
Hervorragende organisatorische Stabilität und langfristige Servicezuverlässigkeit
ASTM A335 P91 weist eine gute Organisationsstabilität im Langzeitbetrieb bei Temperaturen von weniger als oder gleich 593 Grad auf. Sein Zusammensetzungsdesign mit 9 % Cr-1 % Mo-V-Nb verbessert effektiv die Kriechfestigkeit und Oxidationsbeständigkeit des Materials bei hohen Temperaturen. Die vergütete Martensit-Mikrostruktur gewährleistet die Aufrechterhaltung der organisatorischen Stabilität und der mechanischen Eigenschaften bei längerem Hochtemperaturbetrieb. Nach der Normalisierungs- und Anlasswärmebehandlung (N+T) erhält P91 eine gleichmäßige und fein angelassene Martensitstruktur, die organisatorische Stabilität und Zuverlässigkeit unter Hochtemperatur-Betriebsbedingungen garantiert.
Technische Spezifikationen
Chemische Zusammensetzung (ASTM A335 / ASME SA335)
|
Element |
Standardanforderungen |
Notiz |
|
C |
0.08 - 0.12% |
Balance zwischen Stärke und Belastbarkeit |
|
Mn |
0.30 - 0.60% |
Festlösungsverstärkung, Verbesserung der Festigkeit |
|
P |
Weniger als oder gleich 0,020 % |
Schädliche Elemente, streng kontrolliert |
|
S |
Weniger als oder gleich 0,010 % |
Schädliche Elemente, streng kontrolliert |
|
Si |
0.20 - 0.50% |
Desoxidationsmittel, verbessert die Oxidationsbeständigkeit bei hohen Temperaturen |
|
Cr |
8.00 - 9.50% |
Kernelemente, die eine hervorragende Oxidationsbeständigkeit und Korrosionsbeständigkeit bei hohen Temperaturen bieten |
|
Mo |
0.85 - 1.05% |
Kernelemente zur Verbesserung der Kriechbruchfestigkeit bei hohen Temperaturen |
|
V |
0.18 - 0.25% |
Mikrolegierungselemente und Ausscheidungsverfestigung verbessern die Zeitstandfestigkeit bei hohen Temperaturen erheblich |
|
Nb |
0.06 - 0.10% |
Mikrolegierungselemente, Kornverfeinerung, verbessern die Hochtemperaturfestigkeit und Zähigkeit |
|
N |
0.03 - 0.07% |
Festlösungsverfestigung zur Verbesserung der Hochtemperaturfestigkeit |
|
Al |
Weniger als oder gleich 0,02 % |
Strenge Kontrolle zur Gewährleistung der Reinheit |
|
Fe |
Restmenge (≈ 89 %) |
Matrixelement |
Physikalische Eigenschaften
|
Leistung |
Numerischer Wert/Bereich |
Testbedingungen |
|
Dichte |
≈ 7,75 g/cm³ |
Raumtemperatur (20 Grad) |
|
Schmelzpunkt |
≈ 1360-1400 Grad |
- |
|
Elektrischer Widerstand |
≈ 0.45 μΩ·m |
Raumtemperatur |
|
Wärmeleitfähigkeit |
≈ 32 W/(m·K) |
Raumtemperatur |
|
Wärmeausdehnungskoeffizient (20–100 Grad) |
≈ 11.0 × 10⁻⁶ /K |
- |
|
Elastizitätsmodul (E-Modul) |
≈ 195 GPa |
Raumtemperatur |
|
Poissonzahl |
≈ 0.28 |
Raumtemperatur |
|
Magnetismus |
Ferromagnetisch |
Martensitische Struktur, die magnetisch ist |
Mechanische Eigenschaften (normalisiert + gehärtet, typische Werte, ASTM A335)
|
Leistung |
Typischer Wert |
Umsetzungsstandards |
|
Zugfestigkeit |
Größer oder gleich 585 MPa |
ASTM A335 |
|
Streckgrenze (0,2 % Offset) |
Größer oder gleich 415 MPa |
ASTM A335 |
|
Dehnung (Messlänge 2 Zoll/50 mm) |
Größer oder gleich 20 % |
ASTM A335 |
|
Härte |
Kleiner oder gleich 250 HB (typischer Wert) |
- |
Note: The strength level of P91 is significantly higher than that of P22 (≥415 MPa / ≥205 MPa). Its core advantages lie in the ultra-high high-temperature strength and creep resistance brought about by V-Nb micro-alloying and tempered martensite microstructure, which can achieve a wall thickness reduction of approximately 40-50%. For higher temperature grades (>620 Grad), wird empfohlen, P92 auszuwählen.
Leistung bei hohen-Temperaturen
ASTM A335 P91 behält ein hohes Maß an Festigkeit bei erhöhten Temperaturen bei und ist für langfristige Einsatzbedingungen bei hohen Temperaturen bis zu 593 Grad oder weniger geeignet:
|
Temperatur |
Zugfestigkeit (ungefähr MPa) |
Leistungserhaltungsrate |
|
Raumtemperatur (20 Grad) |
Größer oder gleich 585 |
100% |
|
400 Grad |
≈ 520 |
Größer oder gleich 89 % |
|
500 Grad |
≈ 480 |
Größer oder gleich 82 % |
|
593 Grad |
≈ 400 |
Größer oder gleich 68 % |
|
620 Grad |
≈ 350 |
Größer oder gleich 60 % |
Langfristige thermische Stabilität und mikrostrukturelle Stabilität
ASTM A335 P91 weist eine gute mikrostrukturelle Stabilität während des Langzeitbetriebs bei Temperaturen von weniger als oder gleich 593 Grad auf. Die V-Nb-Mikrolegierung und die angelassene Martensit-Mikrostruktur verbessern effektiv die Hochtemperatur-Kriechfestigkeit und Oxidationsbeständigkeit. Bei langfristiger Verwendung über 620 Grad nimmt jedoch die mikrostrukturelle Stabilität ab und die Kriechfestigkeit sinkt erheblich; Daher wird es nicht für einen Langzeitbetrieb über 620 Grad empfohlen. Für höhere Temperaturklassen wird P92 empfohlen.
Wärmebehandlungssystem
Die endgültige Leistung von ASTM A335 P91 hängt stark vom Wärmebehandlungssystem ab. Die allgemeinen Spezifikationen lauten wie folgt:
1. Normalisierende Behandlung (Normalisierung)
Auf 1040–1065 Grad erhitzen, ausreichend lange halten (ca. 1 Stunde pro Zoll Wandstärke) und dann an der Luft oder mit einem Ventilator abkühlen lassen. Dadurch entsteht ein gleichmäßiges, feines martensitisches Gefüge, das für das anschließende Anlassen vorbereitet ist.
2. Anlassbehandlung(Temperieren)
Auf 730–780 Grad erhitzen, ausreichend lange halten und dann an der Luft abkühlen lassen. Dadurch werden durch Normalisieren verursachte Spannungen beseitigt, eine angelassene Martensit-Mikrostruktur erhalten, Zähigkeit und Plastizität optimiert und die endgültigen Gebrauchseigenschaften erreicht.
3. Vollständiges Glühen (optional)
Auf 850–900 Grad erhitzen, auf dieser Temperatur halten, dann im Ofen auf ca. 650 Grad abkühlen lassen und anschließend an der Luft auf Raumtemperatur abkühlen. Dies wird verwendet, um Kaltverformungsspannungen zu beseitigen oder die Kaltverformbarkeit zu verbessern.
Aufmerksamkeit:
Die Wärmebehandlungstemperatur von P91 (normalisiert 1040–1065 Grad) ist viel höher als die von P22 (900–960 Grad) und muss streng kontrolliert werden.
Nach dem Schweißen muss eine Wärmebehandlung nach dem Schweißen (PWHT) durchgeführt werden. Dazu gehört das Erhitzen auf 730-780 Grad, das Halten der Temperatur und das anschließende langsame Abkühlen, um verbleibende Schweißspannungen zu beseitigen und die Wärmeeinflusszone zu erweichen.
Die Anforderungen an den Schweißprozess für P91 sind strenger als für P22. Es wird empfohlen, die Schweißwärmezufuhr und die Vorwärmtemperatur (200–300 Grad) streng zu kontrollieren.
Temperatur und Dauer der Wärmebehandlung müssen streng kontrolliert werden, um eine Kornvergröberung oder Leistungsschwankungen zu vermeiden.
Anwendbare Medien
Dampf mit hoher-Temperatur
Hauptdampfleitungen von ultra-überkritischen/überkritischen Kraftwerken (weniger als oder gleich 593 Grad), Kesselsammler, Überhitzerrohre, Zwischenüberhitzerrohre
Prozessgase mit hoher-Temperatur und hohem-Druck
Hochtemperatur- und Hochdruckleitungen für chemische Anlagen wie Ammoniaksynthese, Methanolproduktion und chemische Düngemittel
Kernkraftwerk
Kerninsel-Wärmetauscherrohre, Dampferzeugerrohre
Heißes Wasser
Wärmenetz, Heizsystem
Wärmeträgeröl und Wärmeträger
Rohrleitungen für chemische Wärmeübertragungssysteme
Hinweis: ASTM A335 P91 ist nicht für stark korrosive Medien wie stark oxidierende Säuren und Chloride mit hoher Temperatur und hoher Konzentration geeignet. Seine Obergrenze für die Oxidationsbeständigkeit liegt bei etwa 593–620 Grad; Bei Überschreitung dieser Temperatur wird P92 empfohlen. P91 stellt hohe Anforderungen an Schweißprozesse und sollte von erfahrenen Schweißern bedient werden.


ASTM A335 P91 eignet sich für extrem hohe Temperaturen und hohe Drücke im Bereich von 550 bis 593 Grad. Es ist eines der bevorzugten Materialien für ultra-überkritische Kraftwerke und Kernkraftprojekte und wird für den Einsatz in den folgenden Bereichen empfohlen:
Anwendungsfelder
-
Stromerzeugung aus fossilen Brennstoffen (Kernanwendung)
● Hauptdampfleitungen für ultra-überkritische/überkritische Kraftwerke (weniger als oder gleich 593 Grad)
● Kesseltrommel, Überhitzertrommel
● Hochtemperatur-Zwischenüberhitzerrohre, Hochtemperatur-Überhitzerrohre
● Hochtemperatur-Dampfleitungssystem -
Kernenergieerzeugung (Kernanwendung)
● Wärmetauscherrohre von Kernkraftwerken
● Rohrleitungen für Kerninsel-Dampferzeuger
● Prozessleitungen für hohe-Temperaturen und hohen{1}Druck in Kernkraftwerken -
Petrochemie
● Hochtemperatur- und Hochdruckleitungen für Hydrotreating-/Hydrocrack-Einheiten in Raffinerien
● Prozessverrohrung der katalytischen Reformierungseinheit
● Hochtemperatur-Pipelines in Ethylen-Crackanlagen -
Chemie- und Düngemittelindustrie
● Hochtemperatur-Prozessrohrleitungen für Ammoniaksyntheseanlagen
● Reformat-Gaspipelines für Methanolanlagen
● Rohrleitungen für hohe-Temperaturen und hohen-Druck in Düngemittelfabriken -
Rohrverbindungsstücke für hohe-Temperaturen und hohen-Druck
● Hochtemperatur-Bögen, T-Stücke und Reduzierstücke
● Geschmiedete Rohrverbindungen, Flansche
Lieferung und Anpassung
Wir bieten flexible und zuverlässige Lieferkettenlösungen, um sicherzustellen, dass Sie Rohre aus legiertem Stahl ASTM A335 P91 erhalten, die perfekt zu Ihren Projektanforderungen passen.
Anpassbare Materialformen
Wir unterstützen Sie bei der Herstellung verschiedener Grund- und Sonderformen nach Zeichnung oder Spezifikation.
|
Bilden |
 Nahtloses Stahlrohr
|
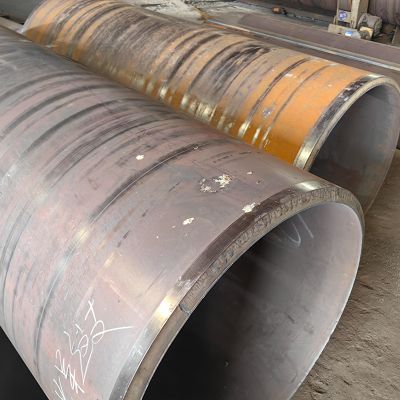 Dickwandiges Rohr mit großem -Durchmesser
|
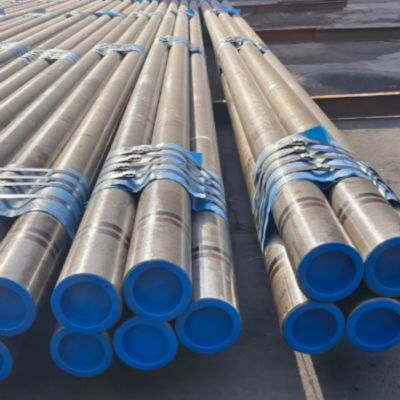 Rohr aus legiertem Stahl
|
|---|---|---|---|
|
Konventioneller Bereich |
Außendurchmesser: 10.3 - 1067 mm; Wandstärke: 1 - 150 mm |
Außendurchmesser: 219 - 1067 mm; Wandstärke: 20 - 150 mm |
Außendurchmesser: 10.3 - 610 mm; Wandstärke: 1 - 50 mm |
|
Anpassungsfähigkeit |
Warm-gewalzte/kalt-nahtlose Rohre, Schneiden mit fester-Länge, Fasenbearbeitung, Rohrendgewinde, spezielle Wärmebehandlungsbedingungen (Normalisieren + Anlassen / Glühen) |
Warmaufweitung, Schneiden mit fester{0}}Länge, Fasenbearbeitung, spezielle Wärmebehandlungsbedingungen |
Kalt-gezogene Präzisionsrohre, Zuschnitt auf feste-Längen, spezielle Oberflächenbehandlung |
Warum uns wählen? - Zuverlässige technische Technologie. Zuverlässige Lieferung.
Wir sind nicht nur ein Lieferant, sondern ein vertrauenswürdiger Materialpartner für Sie in China.
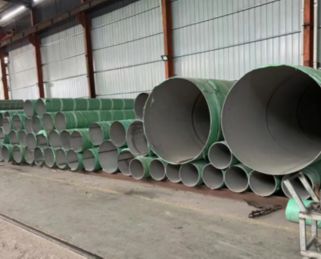
Vertikal integrierte Produktion
Eigene 20.000㎡-Anlage mit 10+ automatisierten Linien (8,000+ Tonnen/Jahr). Das hauseigene Werkzeug- und Formenzentrum ermöglicht eine schnelle Anpassung und effektive Kostenkontrolle - ohne Zwischenhändleraufschlag.
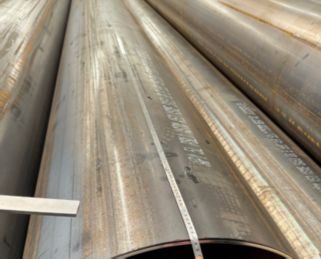
Strenge Qualitätskontrolle in jeder Phase
Vollständige Rückverfolgbarkeit über wichtige QC-Kontrollpunkte während der gesamten Produktion. 100% konform mit ASTM/ASME-, EN- und GB-Standards. Materialprüfberichte liegen jeder Lieferung bei.
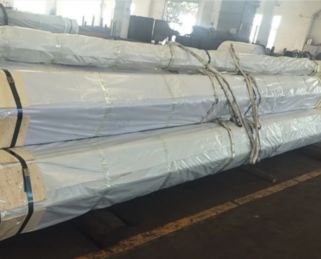
Zuverlässige Lieferung und Exportverpackung
10+ Jahre Export nach Europa, Nordamerika, Südostasien und in den Nahen Osten mit wasserfestem -Rostschutz und flexiblen Versandoptionen sorgen für eine sichere und pünktliche Ankunft.
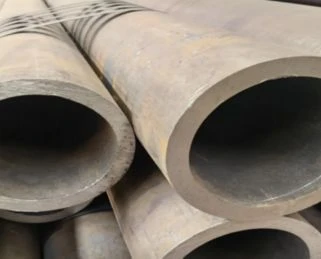
Probenvalidierung vor der Massenproduktion
Wir stellen kostenlose Muster zur Qualitätsüberprüfung zur Verfügung, sodass Sie Großbestellungen erst nach Genehmigung aufgeben können. Durch genaue Maßmessungen und transparente Fertigung stellen wir die Konsistenz vom Muster bis zur Massenproduktion sicher.
FAQ
F: Was sind die Hauptvorteile von ASTM A335 P91?
F: Was ist der Unterschied zwischen ASTM A335 P91 und P22? Wie kann man zwischen ihnen wählen?
F: Was sind die Unterschiede zwischen ASTM A335 P91 und P92? Wie kann man zwischen ihnen wählen?
F: Was ist die maximale Betriebstemperatur für ASTM A335 P91?
F: Wie hoch ist die Schweißleistung von ASTM A335 P91?
F: Wie hoch ist die Korrosionsbeständigkeit von ASTM A335 P91?
Beliebte label: ASTM A335 P91, China ASTM A335 P91 Hersteller, Lieferanten, Fabrik